
从原材料到成品:四道质检关卡如何帮助山峰油封控制品质稳定性
点击数:12026-09-28 10:46:49
油封出现泄漏,原因并不一定发生在成品检验的最后一步。橡胶材料状态、模具尺寸、硫化过程、密封唇形状以及装配质量,都可能在后续使用中影响油封表现。因此,对一家油封制造企业来说,品质控制不能只在产品下线以后进行,而应该从材料进入生产环节开始,一直延伸到成品检测。
山峰油封的生产管理中,第一道需要关注的是原材料和材料配方。丁腈橡胶、氟橡胶等不同橡胶材料对应的使用环境不同,材料本身的稳定性会直接影响油封最终的耐油、耐温和弹性表现。对于批量生产而言,原材料控制的意义还在于减少不同批次之间出现明显差异的可能性。山峰官网公开资料显示,公司生产的丁腈橡胶70和氟橡胶75材料通过了相关检测,并取得了相应认证信息。
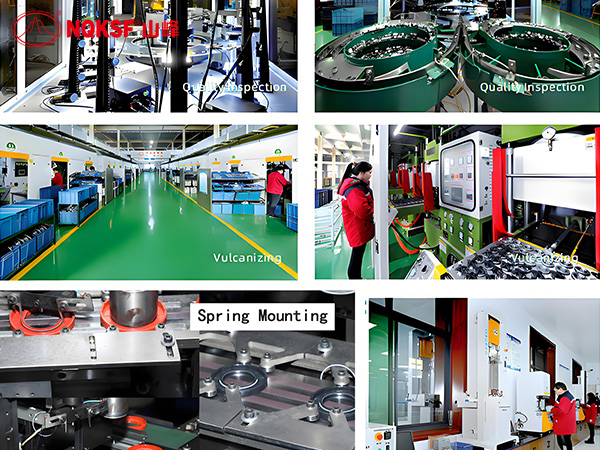
第二道控制发生在模具和硫化生产过程中。油封不是把橡胶压成一个固定形状就结束了,硫化时间、温度和压力都会影响橡胶最终状态。尤其是密封唇部位,尺寸和形状发生变化后,会进一步影响安装以及工作时与轴之间的接触。山峰官网介绍,其生产设备采用自动真空硫化机和网络化控制系统,对硫化时间、设备压力和产品密度进行控制。
第三道关卡是成型后的外观和尺寸检查。这个环节看起来比较基础,却直接关系到油封能不能正确安装。骨架位置、橡胶表面、密封唇、弹簧安装状态以及外径尺寸出现异常,都可能导致产品在设备中不能保持正常工作状态。因此,自动修边、自动装簧和自动检测并不是简单地提高生产速度,它们更重要的作用是让大量重复生产的产品尽量保持一致。山峰公开的生产信息中也包含这些自动化工序。
最后一道控制,则是成品出厂前的综合检查。对于油封来说,尺寸符合要求只是基础,还需要确认产品是否与订单规格一致,材料和结构是否对应,包装和标识是否正确。尤其对于经销商和批量采购客户,一旦同一批产品出现规格混装或者性能差异,后续维修和库存管理都会受到影响。
从客户的角度看,品质控制最终不是一张漂亮的检测报告,而是油封装到设备以后能否保持相对稳定的工作状态。一个尺寸偏差很小的油封,可能在单个样品上不容易被发现,但如果这种偏差在批量产品中重复出现,就可能逐渐变成采购端真正需要处理的问题。
因此,山峰油封的品质控制可以理解为一个连续过程:材料进入生产前需要确认,生产过程中需要控制,成品形成后需要检测,出厂时还需要进行规格确认。这样的控制方式并不能简单等同于“设备永不泄漏”,因为油封的实际寿命还受到安装、轴表面、温度、转速、润滑介质等因素影响,但它能够为产品的尺寸稳定性和批次一致性提供制造层面的基础。山峰官网公开资料显示,公司按照ISO 9001和IATF 16949相关体系进行生产管理,并配置自动化生产及检测设备。